 kingpdc
búsqueda de productos
busque en
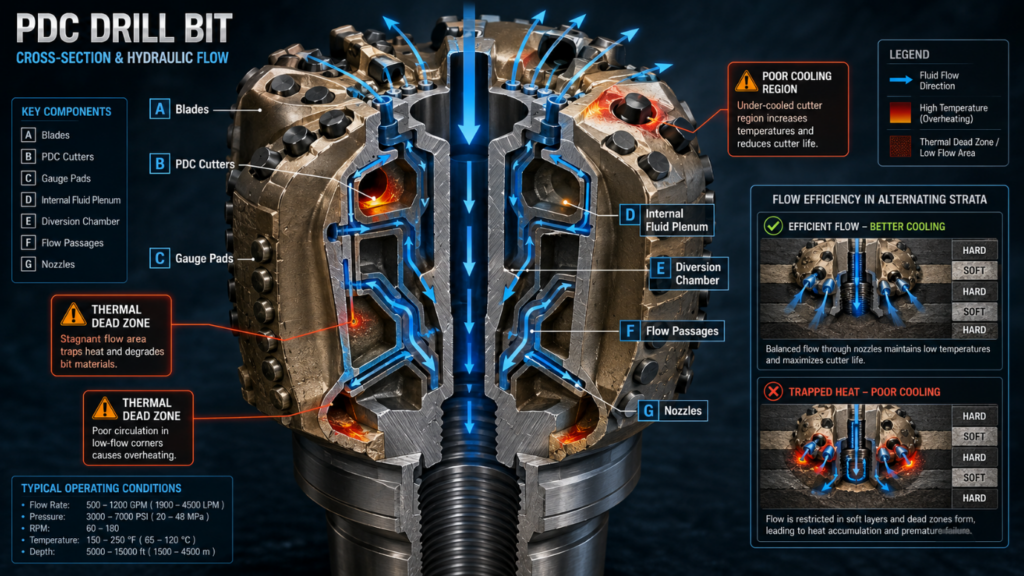
Los dibujos estándar de las brocas PDC (compacto de diamante policristalino) suelen representar dos sistemas interdependientes: la estructura de corte externa—que comprende álabes, cortadores PDC y pastillas de calibre—y la red hidráulica interna—que consta de cámaras de desvío, conductos de flujo y toberas. Un diseño verdaderamente magistral requiere que la disposición física de los dientes de corte esté perfectamente alineada con la dinámica de fluidos computacional (CFD) de las trayectorias de flujo internas, maximizando así la tasa de penetración (ROP). Muchos diagramas estructurales del mercado no logran identificar las “zonas muertas” de degradación térmica ocultas dentro de los canales de fluido. Hoy, analizaremos a fondo los dibujos de diseño mecánico reales y descubriremos los defectos estructurales que provocan la falla prematura de las brocas en estratos alternos de roca blanda y dura.
Solo cuando vamos más allá de los parámetros técnicos convencionales comienza realmente el análisis estructural. Diseñar una broca de alto rendimiento requiere lograr un equilibrio entre la agresividad de corte y la capacidad de evacuación hidráulica de recortes.
Los ángulos de inclinación posterior (back-rake) e inclinación lateral (side-rake) determinan directamente la agresividad de la broca y el par de reacción que genera. Los profesionales experimentados de I+D establecerán el ángulo de inclinación posterior (back‑dip) dentro del rango de 15° a 30°, basándose en la resistencia a la compresión uniaxial (UCS) de la roca objetivo. Con un ángulo más pequeño, cortar lutita blanda es tan rápido como cortar tofu; con un ángulo más grande, ayuda a proteger la capa de diamante contra astillamiento al perforar caliza dura. Las cuñas estabilizadoras son como la piedra angular de toda la estructura, diseñadas específicamente para prevenir vibraciones laterales; después de todo, una vez que ocurren dichas vibraciones, los dientes de corte se astillan y fracturan inmediatamente.
La geometría interna determina la eficacia de la refrigeración. La cámara de distribución es la responsable de recibir el fluido de perforación de alta presión de la sarta de perforación y dirigirlo a través de los conductos de flujo internos hacia las toberas individuales. Si el diseño del canal es deficiente, se desarrollarán “zonas muertas” con velocidades de flujo extremadamente bajas. Una vez que el lodo se acumula en la zona muerta, la consecuencia inmediata es el embolamiento de la broca. Durante la revisión de los planos internos, el equipo de QA examina rigurosamente los radios de empalme de transición a lo largo de estas trayectorias de flujo, asegurándose de que la separación del fluido se elimine por completo.
Normalmente evalúo las brocas utilizando el método C.H.M. (Corte, Hidráulica, Materiales). Este enfoque nos permite eliminar varios riesgos potenciales de falla mucho antes de que el taller comience la producción basada en los planos.
Si los dientes de corte se disponen de manera demasiado simétrica, pueden inducir vibraciones armónicas catastróficas. Si el ingeniero coloca los dientes de corte en los flancos opuestos exactamente en la misma posición radial, la perforadora exhibirá naturalmente vibraciones resonantes laterales cuando gire. ¿Cómo se puede resolver esto? Disponer los dientes en un patrón “asimétrico” puede romper esta resonancia. Luego, utilice un software especializado para equilibrar las fuerzas de la broca, asegurándose de que cualquier desequilibrio restante se mantenga dentro del 4% del peso sobre la broca (WOB). Con solo esta técnica, al perforar a través de formaciones alternas de roca blanda y dura, se puede extender significativamente la vida útil de la broca.
El volumen del canal de recortes (chip‑gutter) debe ser al menos tres veces el volumen de los recortes de roca cortados. Realizamos simulaciones CFD para mapear con precisión toda la trayectoria del flujo: el fluido es expulsado de la tobera, lava la cara del diente y luego transporta los recortes de roca de vuelta a la superficie a lo largo del espacio anular. Si la tobera de cono interno está posicionada demasiado lejos del eje central, el centro mismo de la broca no se enfriará adecuadamente. Una vez que la temperatura localizada de un diente de corte supera los 700°C, la degradación térmica se acelera exponencialmente—el catalizador de cobalto dentro de la capa de diamante se expande al calentarse, induciendo directamente microfisuras en el diente de corte.
| Métrica | Disposición Estándar | Disposición Asimétrica | Impacto en la ROP |
|---|---|---|---|
| Distribución de Toberas | Colocación de toberas uniforme o casi simétrica | Boquillas posicionadas según la densidad local de cortadores y la demanda hidráulica | Mejora la limpieza dirigida y reduce la energía hidráulica desperdiciada |
| Enfriamiento del cono central | Puede dejar una zona de baja velocidad cerca del centro de la broca si las boquillas se posicionan demasiado hacia afuera | Las trayectorias de flujo se ajustan para dirigir suficiente fluido hacia la estructura de corte central | Reduce el sobrecalentamiento del cortador central y ayuda a mantener la eficiencia de corte |
| Limpieza de la cara del cortador | Intensidad de flujo similar en todas las cuchillas | Mayor flujo dirigido hacia zonas de alta carga y alta generación de recortes | Limita la acumulación de recortes y mejora el contacto cortador-roca |
| Capacidad de canal de recortes | Puede usar una geometría de canal uniforme independientemente de la carga local de recortes | El volumen del canal se dimensiona según la generación esperada de recortes, apuntando a ≥3× el volumen de recortes de roca cortada | Reduce la obstrucción y mejora la evacuación de recortes |
| Distribución de velocidad de flujo | Mayor riesgo de velocidad desigual y zonas muertas hidráulicas | La distribución de flujo optimizada por CFD minimiza las regiones estancadas y de recirculación | Una limpieza más consistente puede soportar una ROP sostenible más alta |
| Evacuación de recortes | Los recortes pueden acumularse en áreas de bajo flujo antes de ingresar al espacio anular | Los canales de flujo están diseñados para transportar rápidamente los recortes desde la cara del cortador hasta el espacio anular | Reduce la remolienda de recortes y el desperdicio de energía de perforación |
| Control de temperatura del cortador | Pueden desarrollarse puntos calientes locales en condiciones de enfriamiento deficientes | El flujo de enfriamiento se concentra alrededor de los cortadores con estrés térmico | Ayuda a evitar que las temperaturas del cortador se acerquen a condiciones críticas de degradación térmica |
| Riesgo de degradación térmica | Mayor cuando la temperatura localizada del cortador aumenta excesivamente | Menor cuando la colocación de la boquilla guiada por CFD mantiene un enfriamiento efectivo | Una mejor integridad del cortador ayuda a preservar la ROP durante intervalos de perforación más largos |
| Utilización de la energía hidráulica | Parte de la caída de presión puede ser consumida por un flujo ineficaz o mal dirigido | Una mayor proporción de la energía hidráulica disponible se dirige hacia la limpieza y el transporte | Mejora la eficiencia hidráulica sin depender únicamente de una mayor presión de bomba |
| Rendimiento general de perforación | Estable en formaciones relativamente uniformes, pero menos adaptable a una carga desigual del cortador | Optimizado para carga desigual del cortador, generación de calor y distribución de recortes | Potencial para una ROP más alta y estable, especialmente en formaciones exigentes |
La broca de matriz es particularmente resistente a la erosión, mientras que la broca de acero es superior en resistencia al impacto. La broca de matriz de carburo de tungsteno no parpadeará al enfrentarse al fluido de perforación de alta velocidad mezclado con sólidos abrasivos, y su capacidad antierosión es una barra. En contraste, debido a que el sustrato del cuerpo de acero puede soportar mayores esfuerzos de flexión, su filo de corte puede hacerse más alto y la ranura de viruta puede excavarse más profunda. En los últimos años, la tecnología de impresión 3D se ha vuelto cada vez más potente. El equipo de investigación y desarrollo puede incluso imprimir directamente brocas de acero con canales de flujo curvos biomiméticos: esta estructura interna no puede realizarse con máquinas herramienta CNC tradicionales de cinco ejes.
Al verificar la apariencia y el tamaño, el personal de QA debe vigilar el lugar donde se acumula la tensión residual. Al soldar, si la expansión y contracción térmica no son uniformes, aparecerán microgrietas en la parte inferior de la ranura de corte. El inspector de calidad debe tomar una máquina de medición de tres coordenadas (CMM) y medir la altura sobresaliente de cada diente de corte uno por uno para ver cuánta diferencia hay con respecto al modelo CAD original. Recuerde: incluso si los dientes de corte del hombro tienen solo 0,5 mm de error, alterará por completo la distribución de carga de toda la broca, obligando a los siguientes dientes a soportar la presión que no deberían soportar.
Tome datos de un proyecto de perforación en el oeste de Texas en 2025, que demuestra directamente lo beneficioso que puede ser el diseño asimétrico. En los mismos estratos intercalados de lutita blanda y caliza dura, extrajimos la broca simétrica estándar de seis alas y la broca asimétrica personalizada de seis alas “cara a cara”. ¿El resultado? La tasa de penetración (ROP) de la broca asimétrica aumentó en 22%, de 85 pies por hora a 104 pies por hora. Después de sacar la sarta, el desgaste es aún más evidente: la broca asimétrica se desgasta de manera muy uniforme (calificación de pasivación: 1-1-WT); por otro lado, la broca simétrica, debido a que no puede contener la vibración lateral, los dientes de corte del hombro se golpean terriblemente (calificación de pasivación: 4-4-SP).
¿Cuál es el mejor ángulo de inclinación posterior para una broca PDC?
Todo depende de la dureza de la roca. Para buscar la máxima fuerza destructiva de corte, el ángulo es generalmente de 10 a 15 grados. Si se encuentra con material duro, debe ajustarse a 20° a 30°, lo que puede aumentar la resistencia al impacto de los dientes de corte y evitar el astillamiento de los dientes.
¿Cómo afecta el caudal al diseño de la broca?
Si el caudal es lo suficientemente rápido, la broca no se pega fácilmente formando una bola (bolsa de lodo) y puede enfriar los dientes de corte. El diseñador colocará cuidadosamente la posición de la boquilla, de modo que el flujo de agua pase directamente sobre la superficie de los dientes de corte, para garantizar que los residuos se eliminen de la ranura de viruta antes de ser “rectificados secundariamente'.
¿Cuál es la diferencia entre una broca PDC de matriz y una broca de cuerpo de acero?
La broca de matriz se fabrica con polvo de carburo de tungsteno y aglutinante, y su capacidad antierosión es ridículamente fuerte. La broca de cuerpo de acero se mecaniza a partir de acero aleado de alta resistencia, que tiene mejor resistencia al impacto y tenacidad, y la cuchilla también puede hacerse más alta.
¿Por qué las brocas se desechan fácilmente en formaciones intercaladas duras y blandas?
En tales formaciones, las fuerzas y los pares sobre la broca pueden cambiar drásticamente en un instante. Al perforar repentinamente de lutita blanda a caliza dura, se producirá una vibración severa de stick-slip (stick-slip). En este momento, si la broca no está bien equilibrada, la capa de diamante se romperá en el acto.
¿Cómo evitan los ingenieros el lodo en la broca?
Depende principalmente de 3 métodos: profundizar la ranura de eliminación de virutas, calcular la posición más perfecta de la boquilla con CFD y recubrir la broca con un recubrimiento especial antilodo para reducir la fricción superficial.
Elige brocas de diamante policristalino (PDC) de primera calidad para aumentar la velocidad de avance (ROP) y reducir los costes ocultos de la perforación.
Ver detalles
Fresas de PDC perfiladas KingPDC - Soluciones de suministro a granel para perforación de alto rendimiento en múltiples aplicaciones
Ver detalles
Proporcionar broca de punta de diamante incluyendo broca sólida y broca de núcleo, especialmente diseñada para roca, vidrio, etc.
Ver detalles
Descubra soluciones de diamante sintético policristalino de micras para un pulido impecable de obleas y altos rendimientos de CMP.
Ver detalles