 kingpdc
recherche de produits
recherche
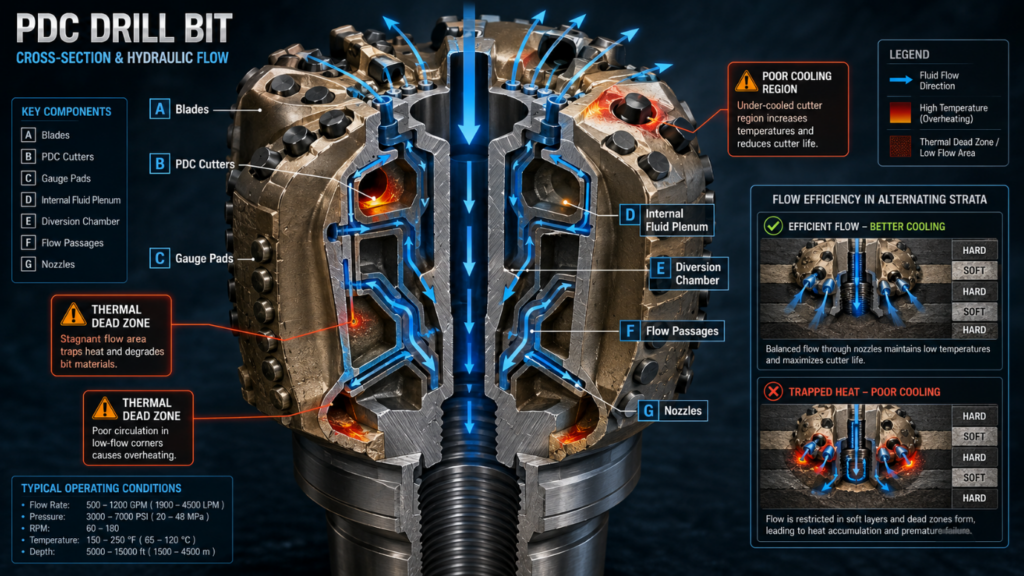
Les dessins standard d’un trépan PDC (polycrystalline diamond compact) représentent généralement deux systèmes interdépendants : la structure de coupe externe—composée des lames, des couteaux PDC et des calibres—et le réseau hydraulique interne, constitué des chambres de déviation, des passages d’écoulement et des buses. Une conception vraiment maîtrisée exige que la disposition physique des dents de coupe soit parfaitement alignée avec la dynamique des fluides numérique (CFD) des chemins d’écoulement internes, maximisant ainsi le taux de pénétration (ROP). De nombreux schémas structurels sur le marché ne parviennent pas à identifier les “ zones mortes ” de dégradation thermique cachées dans les canaux fluidiques. Aujourd’hui, nous allons examiner de près des dessins de conception mécanique authentiques et découvrir les défauts structurels qui provoquent une défaillance prématurée des trépans dans les formations alternées tendres‑dures.
Ce n’est que lorsque nous dépassons les paramètres techniques conventionnels que l’analyse structurelle commence vraiment. Concevoir un trépan haute performance nécessite de trouver un équilibre entre l’agressivité de coupe et la capacité d’évacuation hydraulique des déblais.
Les angles d’inclinaison arrière et de dépouille latérale déterminent directement l’agressivité du trépan et le couple de réaction qu’il génère. Les professionnels expérimentés en R&D fixent l’angle de dépouille arrière dans la plage de 15° à 30°, en fonction de la résistance à la compression uniaxiale (UCS) de la roche cible. À un angle plus faible, couper un schiste tendre est aussi rapide que trancher du tofu ; à un angle plus élevé, cela aide à protéger la couche de diamant contre l’écaillage lors du forage dans le calcaire dur. Les cales de stabilisation sont comme la pierre angulaire de toute la structure, spécialement conçues pour prévenir les vibrations latérales ; après tout, une fois que ces vibrations se produisent, les dents de coupe s’écaillent et se fracturent immédiatement.
La géométrie interne détermine l’efficacité du refroidissement. La chambre de distribution est responsable de la réception du fluide de forage haute pression provenant du train de tiges et de son acheminement à travers les passages d’écoulement internes vers les buses individuelles. Si la conception des canaux est médiocre, des “ zones mortes ” avec des vitesses d’écoulement extrêmement faibles se développent. Une fois que la boue s’accumule dans la zone morte, la conséquence immédiate est l’engorgement du trépan. Lors de la révision des dessins internes, l’équipe QA examine rigoureusement les congés de transition le long de ces chemins d’écoulement, afin de garantir que toute séparation du fluide est complètement éliminée.
J’évalue généralement les trépans à l’aide de la méthode C.H.M. (Cutting-Edge, Hydraulics, Materials). Cette approche nous permet d’éliminer divers risques potentiels de défaillance bien avant que l’atelier ne commence la production sur la base des dessins.
Si les dents de coupe sont disposées de manière trop symétrique, cela peut en fait induire des vibrations harmoniques catastrophiques. Si l’ingénieur place les dents de coupe sur les flancs opposés exactement à la même position radiale, l’outil de forage présentera naturellement des vibrations latérales résonnantes lorsqu’il est mis en rotation. Comment résoudre ce problème ? Disposer les dents selon un motif “ asymétrique ” peut briser cette résonance. Ensuite, utilisez un logiciel spécialisé pour équilibrer les forces du trépan, en veillant à ce que tout déséquilibre résiduel soit maintenu dans les limites de 4% du poids sur l’outil (WOB). Avec cette seule technique, lors du forage à travers des formations alternées tendres et dures, elle peut prolonger considérablement la durée de vie du trépan.
Le volume des goulottes d’évacuation doit être au moins trois fois le volume des déblais de roche coupés. Nous effectuons des simulations CFD pour cartographier avec précision l’ensemble du chemin d’écoulement : le fluide est éjecté de la buse, lave la face de la dent, puis transporte les déblais de roche vers la surface le long de l’espace annulaire. Si la buse du cône interne est positionnée trop loin de l’axe central, le centre même du trépan ne sera pas correctement refroidi. Une fois que la température localisée d’une dent de coupe dépasse 700°C, la dégradation thermique s’accélère de manière exponentielle—le catalyseur au cobalt dans la couche de diamant se dilate sous l’effet de la chaleur, induisant directement des microfissures dans la dent de coupe.
| Métrique | Disposition standard | Disposition asymétrique | Impact sur le ROP |
|---|---|---|---|
| Distribution des buses | Placement uniforme ou quasi-symétrique des buses | Buses positionnées selon la densité locale de coupeurs et la demande hydraulique | Améliore le nettoyage ciblé et réduit le gaspillage d'énergie hydraulique |
| Refroidissement du cône central | Peut laisser une zone à faible vitesse près du centre de l'outil si les buses sont positionnées trop vers l'extérieur | Les voies d'écoulement sont ajustées pour diriger suffisamment de fluide vers la structure de coupe centrale | Réduit la surchauffe du coupeur central et aide à maintenir l'efficacité de coupe |
| Nettoyage de la face des coupeurs | Intensité d'écoulement similaire sur toutes les lames | Débit plus élevé dirigé vers les zones à forte charge et à forte génération de déblais | Limite l'accumulation de déblais et améliore le contact coupeur-roche |
| Capacité des canaux à déblais | Peut utiliser une géométrie de canal uniforme quelle que soit la charge locale de déblais | Le volume des canaux est dimensionné en fonction de la génération attendue de déblais, ciblant ≥3× le volume de déblais de roche coupée | Réduit le colmatage et améliore l'évacuation des déblais |
| Distribution de la vitesse d'écoulement | Risque plus élevé de vitesse inégale et de zones mortes hydrauliques | La distribution d'écoulement optimisée par CFD minimise les zones stagnantes et de recirculation | Un nettoyage plus constant peut soutenir un ROP durable plus élevé |
| Évacuation des déblais | Les déblais peuvent s'accumuler dans les zones à faible débit avant d'entrer dans l'espace annulaire | Les canaux d'écoulement sont conçus pour transporter rapidement les déblais de la face du cutter vers l'espace annulaire | Réduit le rebroyage des déblais et le gaspillage d'énergie de forage |
| Contrôle de la température du cutter | Des points chauds locaux peuvent se développer dans des conditions de refroidissement insuffisantes | Le flux de refroidissement est concentré autour des cutters soumis à un stress thermique | Aide à empêcher les températures du cutter d'atteindre des conditions critiques de dégradation thermique |
| Risque de dégradation thermique | Plus élevé lorsque la température localisée du cutter augmente excessivement | Plus faible lorsque le placement des buses guidé par CFD maintient un refroidissement efficace | Une meilleure intégrité du cutter aide à préserver le ROP sur des intervalles de forage plus longs |
| Utilisation de l'énergie hydraulique | Une partie de la perte de pression peut être consommée par un écoulement inefficace ou mal dirigé | Une plus grande proportion de l'énergie hydraulique disponible est dirigée vers le nettoyage et le transport | Améliore l'efficacité hydraulique sans dépendre uniquement d'une pression de pompe plus élevée |
| Performance globale de forage | Stable dans des formations relativement uniformes mais moins adaptatif à une charge de cutter inégale | Optimisé pour une charge de cutter non uniforme, la génération de chaleur et la distribution des déblais | Potentiel pour un ROP plus élevé et plus stable, en particulier dans les formations exigeantes |
Le trépan à matrice est particulièrement résistant à l'érosion, tandis que le trépan en acier est supérieur en termes de résistance aux chocs. Le trépan à matrice en carbure de tungstène ne bronche pas face au fluide de forage à grande vitesse mélangé à des solides abrasifs, et sa capacité anti-érosion est un cran au-dessus. En revanche, comme le substrat du corps en acier peut supporter une contrainte de flexion plus élevée, son arête de coupe peut être plus haute et la rainure d'évacuation des copeaux peut être creusée plus profondément. Ces dernières années, la technologie d'impression 3D est devenue de plus en plus puissante. L'équipe de R&D peut même imprimer directement des trépans en acier avec des canaux d'écoulement courbes bioniques – cette structure interne ne peut pas être réalisée par les machines-outils CNC traditionnelles à cinq axes.
Lors de la vérification de l'apparence et des dimensions, le personnel QA doit surveiller l'endroit où la contrainte résiduelle s'accumule. Lors du brasage, si la dilatation et la contraction thermiques sont inégales, des microfissures apparaîtront au fond de la rainure de coupe. L'inspecteur qualité doit prendre une machine de mesure tridimensionnelle (MMT) et mesurer la hauteur saillante de chaque dent de coupe une par une pour voir l'écart par rapport au modèle CAO d'origine. Souvenez-vous : même si les dents de coupe d'épaulement n'ont qu'une erreur de 0,5 mm, cela perturbera complètement la répartition de la charge de tout le trépan, forçant les dents suivantes à supporter une pression qu'elles ne devraient pas supporter.
Prenons les données d'un projet de forage dans l'Ouest du Texas en 2025, qui démontrent directement à quel point la conception asymétrique peut être avantageuse. Dans les mêmes strates entrelacées de mudstone tendre et de calcaire dur, nous avons sorti le trépan standard symétrique à six ailes et le trépan asymétrique personnalisé à six ailes “ en tête-à-tête ”. Le résultat ? Le taux de pénétration (ROP) du trépan asymétrique a augmenté de 22%, passant de 85 pieds par heure à 104 pieds par heure. Après la remontée, l'usure est encore plus évidente : le trépan asymétrique s'use très uniformément (cote de passivation : 1-1-WT) ; d'autre part, le trépan symétrique, parce qu'il ne peut pas maîtriser les vibrations latérales, les dents de coupe d'épaulement sont terriblement touchées (cote de passivation : 4-4-SP).
Quel est le meilleur angle de dépouille pour un trépan PDC ?
Tout dépend de la dureté de la roche. Afin de rechercher la force de cisaillement destructrice maximale, l'angle est généralement de 10 à 15 degrés. Si vous rencontrez une roche dure, il doit être ajusté à 20 ° à 30 °, ce qui peut augmenter la résistance aux chocs des dents de coupe et empêcher l'écaillage des dents.
Comment le débit affecte-t-il la conception du trépan ?
Si le débit est suffisamment rapide, le trépan ne forme pas facilement une boule (mud bag) et peut refroidir les dents de coupe. Le concepteur disposera soigneusement la position de la buse, de sorte que le flux d'eau passe directement sur la surface des dents de coupe, pour garantir que les débris soient évacués de la rainure d'évacuation des copeaux avant d'être “ secondairement broyés ».
Quelle est la différence entre un trépan PDC à matrice et un trépan à corps en acier ?
Le trépan à matrice est fritté avec de la poudre de carbure de tungstène et un liant, et sa capacité anti-érosion est ridiculement élevée. Le trépan à corps en acier est usiné à partir d'acier allié à haute résistance, qui a une meilleure résistance aux chocs et ténacité, et la lame peut également être rendue plus haute.
Pourquoi les trépans sont-ils facilement mis au rebut dans les formations dures et tendres en alternance ?
Dans de telles formations, les forces et les couples sur le trépan peuvent changer radicalement en un instant. Lors du forage soudain d'un schiste tendre à un calcaire dur, cela produira de graves vibrations de glissement-blocage (stick-slip). À ce moment-là, si le trépan n'est pas bien équilibré, la couche de diamant sera brisée sur place.
Comment les ingénieurs empêchent-ils la formation de boue sur le trépan ?
Cela repose principalement sur 3 méthodes : creuser la rainure d'évacuation des copeaux, calculer la position parfaite de la buse avec la CFD, et appliquer un revêtement anti-boue spécial sur le trépan pour réduire le frottement de surface.
Utilisez le classement de l'usure des forets Pdc pour documenter l'usure des forets, comparer les zones des forets et établir un lien entre les types de dommages et les données de forage.
Voir les détails
Fournir des mèches à pointe diamantée, y compris des mèches solides et des carottes, spécialement conçues pour la roche, le verre, etc.
Voir les détails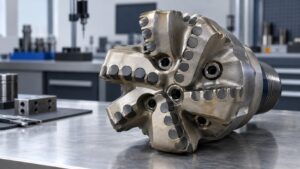
Apprenez ce qui influence le coût du trépan PDC et comparez les devis selon le design, les spécifications des tailles, la quantité, la qualité et la livraison.
Voir les détails
Découvrez ce qu’est le diamant polycristallin, ses principales applications industrielles et les conseils d’experts pour vous approvisionner et réduire vos coûts d’usinage.
Voir les détails