 kingpdc
поиск товаров
поиск
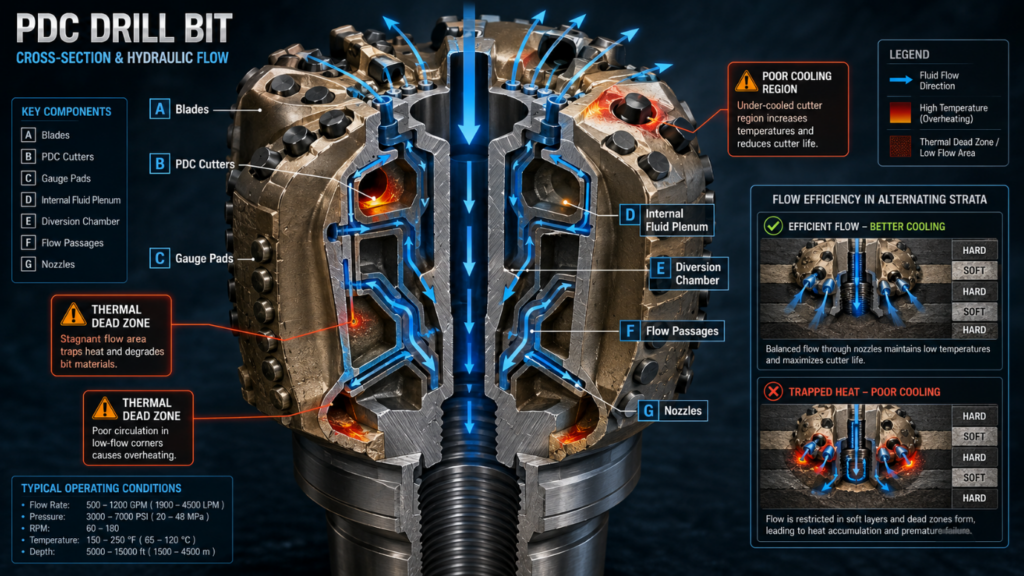
Стандартные чертежи PDC-долота (поликристаллический алмазный компакт) обычно показывают две взаимозависимые системы: внешнюю режущую структуру — включающую лопасти, PDC-резцы и калибрующие площадки, — и внутреннюю гидравлическую сеть, состоящую из распределительных камер, проточных каналов и насадок. По-настоящему мастерское проектирование требует, чтобы физическое расположение режущих зубьев было идеально согласовано с вычислительной гидродинамикой (CFD) внутренних проточных каналов, тем самым максимизируя скорость проходки (ROP). Многие структурные схемы на рынке не выявляют “мёртвые зоны” термической деградации, скрытые внутри проточных каналов. Сегодня мы критически рассмотрим подлинные чертежи механической конструкции и выявим структурные дефекты, из-за которых долота преждевременно выходят из строя в переслаивающихся мягких и твёрдых породах.
Только выйдя за рамки обычных технических параметров, можно по-настоящему приступить к структурному анализу. Проектирование высокопроизводительного долота требует баланса между агрессивностью резания и способностью гидравлики удалять шлам.
Углы заднего и бокового наклона (back-rake и side-rake) напрямую определяют, насколько агрессивно долото и какой реактивный крутящий момент оно создаёт. Опытные инженеры-разработчики устанавливают задний угол наклона в диапазоне от 15° до 30° в зависимости от прочности породы на одноосное сжатие (UCS). При меньшем угле мягкий сланец режется так же быстро, как тофу; при большем угле это помогает защитить алмазный слой от сколов при бурении твёрдого известняка. Стабилизирующие пластины — это краеугольный камень всей конструкции, специально предназначенный для предотвращения боковых вибраций; ведь как только такие вибрации возникают, режущие зубья немедленно скалываются и ломаются.
Внутренняя геометрия определяет, насколько эффективно охлаждение. Распределительная камера отвечает за приём высоконапорного бурового раствора из бурильной колонны и его направление по внутренним проточным каналам к отдельным насадкам. Если конструкция каналов оставляет желать лучшего, возникают “мёртвые зоны” с крайне низкими скоростями потока. Как только в мёртвой зоне накапливается буровой раствор, немедленным следствием становится зашламование долота. При рассмотрении внутренних чертежей команда QA тщательно проверяет переходные галтели вдоль этих каналов, гарантируя полное устранение отрыва потока.
Обычно я оцениваю долота по методу C.H.M. (режущая кромка, гидравлика, материалы). Этот подход позволяет нам устранить различные потенциальные риски отказов задолго до того, как производственный цех начнёт изготовление по этим чертежам.
Если режущие зубья расположены слишком симметрично, это может спровоцировать катастрофические гармонические вибрации. Если инженер размещает режущие зубья на противоположных боковых сторонах на точно одинаковом радиальном положении, при вращении долото естественным образом будет испытывать боковые резонансные вибрации. Как это решить? Расположение зубьев по “асимметричной” схеме позволяет разорвать этот резонанс. Затем с помощью специализированного ПО балансируют нагрузки на долото, добиваясь, чтобы остаточный дисбаланс оставался в пределах 4% от веса на долоте (WOB). Один только этот приём при бурении переслаивающихся мягких и твёрдых пород позволяет значительно продлить срок службы долота.
Объём шламовой канавки должен быть как минимум втрое больше объёма срезанного шлама. Мы выполняем CFD-симуляции, чтобы точно построить карту всего пути потока: жидкость выбрасывается из насадки, омывает переднюю грань зуба, а затем выносит обломки породы обратно на поверхность по затрубному пространству. Если насадка внутреннего конуса расположена слишком далеко от центральной оси, самая центральная зона долота не будет охлаждаться должным образом. Как только локальная температура режущего зуба превышает 700°C, термическая деградация ускоряется экспоненциально — кобальтовый катализатор внутри алмазного слоя при нагревании расширяется, непосредственно вызывая микротрещины в режущем зубе.
| Показатель | Стандартная компоновка | Асимметричная компоновка | Влияние на ROP |
|---|---|---|---|
| Распределение насадок | Равномерное или почти симметричное размещение насадок | Форсунки расположены в соответствии с локальной плотностью резцов и гидравлической потребностью | Улучшает целевое очищение и снижает потери гидравлической энергии |
| Охлаждение центрального конуса | Может оставить зону низкой скорости вблизи центра долота, если форсунки расположены слишком далеко наружу | Пути потока регулируются для направления достаточного количества жидкости к центральной режущей структуре | Снижает перегрев центральных резцов и помогает поддерживать эффективность резания |
| Очистка грани резца | Одинаковая интенсивность потока на всех лопастях | Более высокий поток направляется в зоны с высокой нагрузкой и высоким образованием шлама | Ограничивает накопление стружки и улучшает контакт резца с породой |
| Пропускная способность желобов для стружки | Может использовать одинаковую геометрию желобов независимо от локальной нагрузки шламом | Объем желоба рассчитывается в соответствии с ожидаемым образованием шлама, с целевым значением ≥3× объема срезанной породы | Снижает засорение и улучшает вынос шлама |
| Распределение скорости потока | Больший риск неравномерной скорости и гидравлических застойных зон | Оптимизированное с помощью CFD распределение потока минимизирует застойные и рециркуляционные зоны | Более равномерное очищение может обеспечить более высокую устойчивую механическую скорость бурения |
| Вынос шлама | Шлам может накапливаться в зонах с низким потоком перед поступлением в кольцевое пространство | Каналы потока сформированы для быстрой транспортировки шлама от поверхности резца в кольцевое пространство | Снижает переизмельчение шлама и потери энергии бурения |
| Контроль температуры резца | При плохих условиях охлаждения могут возникать локальные зоны перегрева | Охлаждающий поток концентрируется вокруг резцов, подверженных термическим нагрузкам | Помогает предотвратить приближение температуры резцов к критическим условиям термической деградации |
| Риск термической деградации | Выше при чрезмерном повышении локальной температуры резца | Ниже, когда размещение сопел по данным CFD обеспечивает эффективное охлаждение | Более высокая целостность резцов помогает сохранять ROP на более длинных интервалах бурения |
| Использование гидравлической энергии | Часть перепада давления может расходоваться на неэффективный или плохо направленный поток | Большая часть доступной гидравлической энергии направляется на очистку и транспортировку | Повышает гидравлическую эффективность, не полагаясь исключительно на более высокое давление насоса |
| Общая производительность бурения | Стабильна в относительно однородных формациях, но менее адаптивна к неравномерной нагрузке на резцы | Оптимизирована для неравномерной нагрузки на резцы, тепловыделения и распределения шлама | Потенциал более высокой и стабильной ROP, особенно в сложных формациях |
Матричное буровое долото особенно устойчиво к эрозии, а стальное долото превосходит его по ударной стойкости. Матричное долото из карбида вольфрама не дрогнет при встрече с высокоскоростным буровым раствором, содержащим абразивные твердые частицы, и его устойчивость к эрозии на высоте. Напротив, поскольку стальная основа может выдерживать более высокое изгибающее напряжение, ее режущую кромку можно сделать выше, а стружечную канавку глубже. В последние годы технология 3D-печати становится все более мощной. Исследовательская группа может даже напрямую печатать стальные долота с бионическими изогнутыми каналами потока — такую внутреннюю структуру невозможно выполнить на традиционных пятиосевых станках с ЧПУ.
При проверке внешнего вида и размеров персонал QA должен следить за местом скопления остаточных напряжений. При пайке, если тепловое расширение и сжатие неравномерны, на дне режущей канавки появятся микротрещины. Контролеру качества необходимо взять трехкоординатную измерительную машину (КИМ) и замерить выступающую высоту каждого режущего зуба по одному, чтобы увидеть, насколько она отличается от исходной CAD-модели. Помните: даже ошибка всего в 0,5 мм на плечевых режущих зубьях полностью нарушит распределение нагрузки по всему долоту, заставляя следующие зубья принимать на себя давление, которого они не должны выдерживать.
Возьмем данные бурового проекта в Западном Техасе в 2025 году, которые напрямую демонстрируют, насколько эффективной может быть асимметричная конструкция. В одних и тех же перемежающихся слоях мягкого аргиллита и твердого известняка мы поставили стандартное шестилопастное симметричное долото и заказное шестилопастное асимметричное долото “один на один”. Результат? Механическая скорость проходки (ROP) асимметричного долота выросла на 22%, с 85 футов в час до 104 футов в час. После подъема снаряда износ стал еще более очевидным: асимметричное долото изнашивается очень равномерно (рейтинг пассивации: 1-1-WT); с другой стороны, симметричное долото из-за невозможности подавить поперечные колебания имеет ужасный износ плечевых режущих зубьев (рейтинг пассивации: 4-4-SP).
Какой оптимальный задний угол для PDC-долота?
Все зависит от твердости породы. Для достижения максимальной разрушающей силы сдвига угол обычно составляет от 10 до 15 градусов. Если встречается твердая прослойка, его необходимо отрегулировать до 20°–30°, что повышает ударную стойкость режущих зубьев и предотвращает скалывание.
Как расход бурового раствора влияет на конструкцию долота?
Если расход достаточно высок, долото не склонно к залеплению (образованию глинистого шара) и может охлаждать режущие зубья. Конструктор тщательно размещает сопла так, чтобы поток воды напрямую омывал поверхность режущих зубьев, обеспечивая вымывание обломков из стружечной канавки до того, как они подвергнутся “вторичному измельчению».
В чем разница между матричным PDC-долотом и стальным долотом?
Матричное долото изготавливается из порошка карбида вольфрама и связующего, и его устойчивость к эрозии невероятно высока. Стальное долото обрабатывается из высокопрочной легированной стали, обладает лучшей ударной вязкостью и прочностью, а лопасти могут быть сделаны выше.
Почему долота легко выходят из строя в перемежающихся твердых и мягких формациях?
В таких формациях силы и крутящие моменты на долоте могут резко измениться за мгновение. При внезапном бурении из мягкого сланца в твердый известняк возникают сильные вибрации типа «стик-слип» (stick-slip). В этот момент, если долото недостаточно сбалансировано, алмазный слой может быть раздроблен на месте.
Как инженеры предотвращают залепление долота?
В основном используются 3 метода: расширение стружечных канавок, расчет оптимального положения сопел с помощью CFD и нанесение на долото специального антиадгезионного покрытия для снижения поверхностного трения.
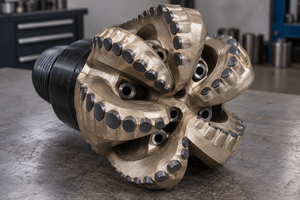
Если посмотреть на два PDC-долота с одинаковым внешним диаметром, размер и количество резцов могут быть схожи, но износ после подъема из скважины может быть сосредоточен в совершенно разных местах. Причина может быть не в самом резце. ...
Посмотреть детали
Монокристаллический алмаз против поликристаллического алмаза: объяснение различий в твердости и использовании для резки.
Посмотреть детали
Выбирайте поликристаллические алмазные буровые коронки PDC высшего класса, чтобы повысить скорость проходки (ROP) и сократить скрытые затраты на бурение.
Посмотреть детали
Изучите, как поликристаллический алмаз (Pcd) используется в бурении нефти и газа, геологической разведке, резке камня и прецизионной обработке.
Посмотреть детали