 kingpdc
búsqueda de productos
busque en
En la gran cantidad de proyectos de eficiencia de perforación que he manejado en el pasado, he encontrado un fenómeno muy común: muchos gerentes de proyectos de perforación todavía están pagando altos costos ocultos por viajes frecuentes y agrietamiento de dientes de corte al tratar con formaciones complejas. En pocas palabras, se trataba de brocas de diamante de policristalino de bajo estándar. De hecho, basta con reemplazar la broca PDC de alta calidad equipada con dientes de corte con descobalización profunda, matriz de carburo de tungsteno personalizada y estructura hidráulica optimizada por CFD para que la tasa de penetración aumente de manera constante en más de 40% en una capa intermedia altamente abrasiva con resistencia a la compresión superior a 30,000 psi, y se puede lograr fácilmente una regla larga de un solo viaje. En el siguiente desmontaje, entregaré directamente la ciencia de materiales central detrás de la broca superior, descubriré los defectos fatales de los productos de baja gama que provocan accidentes en el fondo del pozo y proporcionaré un conjunto de modelos de selección a nivel de ingeniería para ayudarlo a reducir drásticamente el costo de perforación por pie.
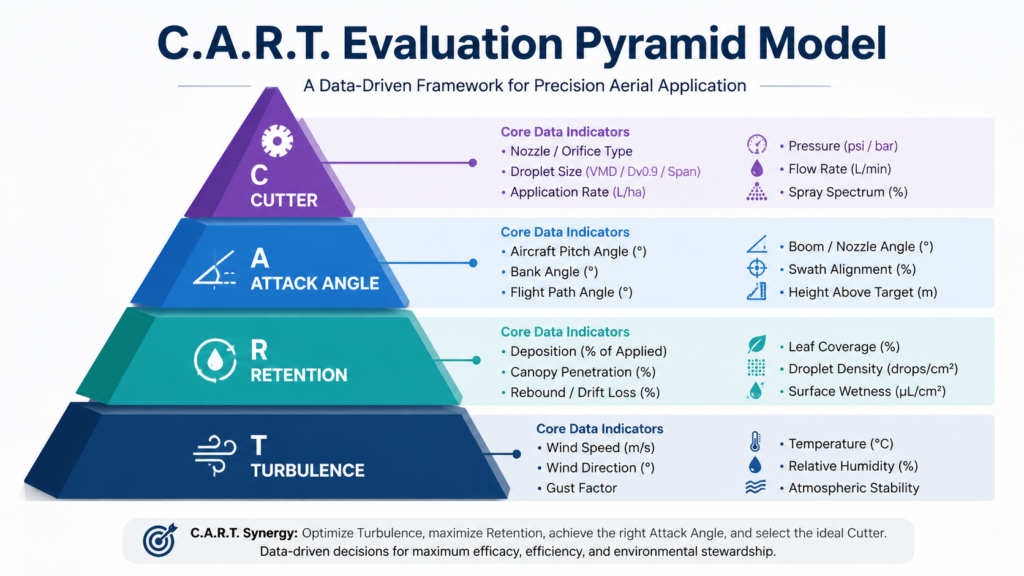
Al seleccionar brocas, los tomadores de decisiones de compra a menudo solo miran los datos de dureza superficial que arrojan los proveedores. Para ser honesto, este enfoque es extremadamente riesgoso y miope. En los últimos diez años, a menudo necesito revisar los datos de combate reales de varios pozos subterráneos difíciles. Después de observar el rendimiento real de cientos de pozos, resumí este conjunto de modelo piramidal de evaluación de brocas patentado “C.A.R.T.”. En mi experiencia, solo una broca que satisfaga estas cuatro dimensiones al mismo tiempo es digna del título de primera calidad.
La profundidad de descobalización del cortador de punta debe estar entre 200 y 400 micras. La degradación térmica del diamante ocurre por encima de 700°C, y el principal culpable es el cobalto residual. Las brocas de alta calidad se someten a múltiples procesos de decapado profundo y eliminación de cobalto, elevando abruptamente el umbral de estabilidad térmica por encima de 1,100°C.
Los ingenieros deben ajustar dinámicamente el ángulo de inclinación posterior según la abrasividad de la formación. Los productos de primera calidad no tienen un solo ángulo, sino que adoptan una distribución de ángulo variable: el diente central se encarga de la profundidad de penetración, mientras que el diente de mantenimiento de diámetro prioriza garantizar la resistencia al impacto.
La caída del diente a menudo no se debe realmente a diamantes rotos. En la mayoría de los casos, la soldadura de plata inferior no puede soportar la falla bajo alta temperatura y alta presión. Las brocas de alta calidad generalmente utilizan calentamiento por inducción de alta frecuencia y soldadura de aleación de alta resistencia personalizada, y la resistencia al corte puede superar los 450 MPa.
El impresionante diseño hidráulico puede eliminar directamente la zona muerta de fluido entre las palas. La broca superior puede erradicar por completo el problema de embolamiento de la broca al dirigir un chorro de alta velocidad direccional a través de una disposición de boquillas asimétrica para eliminar instantáneamente los recortes de roca.
La microestructura de una broca compacta de diamante policristalino convencional colapsa muy rápidamente cuando se encuentra con formaciones altamente abrasivas con inclusiones de pedernal o pirita. La diferencia central, de hecho, radica en la presión de sinterización y el grado de unión entre las partículas de diamante.
La broca PDC superior utiliza un proceso de sinterización secundaria a alta presión y alta temperatura a más de 60,000 atmósferas. En este entorno extremo, las partículas de diamante se ven obligadas a formar enlaces covalentes D-D directos, en lugar de depender del cobalto como aglutinante. Una vez que ocurre una violenta vibración de stick‑slip en el fondo del pozo, estos enlaces D-D pueden absorber y disipar instantáneamente la enorme fuerza de impacto. Por el contrario, las brocas ordinarias tienen “depósitos de cobalto” en toda su microestructura. Bajo el calor de fricción continuo generado por un alto peso sobre la broca, los coeficientes de expansión térmica del cobalto y el diamante son completamente diferentes, lo que provoca un agrietamiento directo dentro de la lámina compuesta y, finalmente, un astillamiento de dientes en grandes áreas en el campo.
El sitio de perforación del mundo real es mucho más severo que las condiciones de laboratorio. En los últimos años en el campo, he identificado varias trampas técnicas que los proveedores suelen ocultar y nunca te revelan.
Aumentar el número de palas y dientes de corte puede extender la vida útil de la broca, pero comprometerá gravemente la ROP. En lutitas o esquistos plásticos, si el espaciado de los dientes de corte es demasiado estrecho, la profundidad de penetración será insuficiente, lo que hará que toda la broca “muela” la superficie de la roca en lugar de “cortar”. Según mi experiencia en proyectos, la solución superior es el diseño de doble fila: dientes de ataque afilados en la fila delantera y dientes de resistencia al impacto pasivos en la fila trasera. Velocidad y vida útil están equilibradas.
Muchos ingenieros se centran exclusivamente en los segmentos de diamante, descuidando por completo la matriz de la broca. Bajo la erosión de alta presión de bomba y gran desplazamiento, la matriz de carburo de tungsteno inferior se erosionará en un desorden alrededor de la boquilla. Una vez que esta base está hueca, no importa lo duro que sea el diamante, todo el diamante se caerá. Por lo tanto, al comprar, debe estar atento a si utiliza polvo de carburo de tungsteno fundido con alta gravedad específica y partículas finas, y también confirmar que ha sido tratado con recubrimiento antierosión.
La soldadura calificada no se realiza simplemente pegando los dientes a la hoja. El grosor de soldadura de la broca PDC superior se sitúa entre 0.1mm y 0.15mm. La soldadura es demasiado gruesa, la conducción de calor está bloqueada y el calor de corte no puede transmitirse al cuerpo de la broca ni al fluido de perforación. La soldadura es demasiado delgada para absorber el choque de alta frecuencia y la vibración transmitida desde la formación.
Comparación de rendimiento en campo: Brocas PDC de primera categoría vs. Brocas PDC estándar
| Elemento de comparación | Brocas PDC estándar | Brocas PDC de primera categoría |
|---|---|---|
| Proceso de agotamiento de cobalto (degradación térmica de la fase aglutinante) | Lixiviación de cobalto más rápida a temperaturas elevadas; la mesa de diamante es más propensa a la grafitización y fatiga térmica bajo alto calor de fricción | Control de cobalto diseñado (por ejemplo, capas de barrera de difusión, control mejorado de sinterización HPHT); migración de cobalto significativamente reducida, mejorando la estabilidad térmica y la vida útil de desgaste |
| Resistencia al impacto | Resistencia al impacto moderada; más propenso a astillamiento y delaminación del cortador en formaciones interestratificadas o abrasivas | Cortadores de alta resistencia al impacto (tamaño de grano optimizado, diseño de chaflán, geometría de distribución de tensiones); resistencia mejorada a cargas de choque y vibración |
| Temperatura máxima de operación | ~250–300°C antes de que el desgaste acelerado y la degradación térmica se vuelvan significativos | ~300–400°C dependiendo del grado del cortador (mejoras de diamante térmicamente estable y sistemas de matriz mejorados extienden el rango utilizable) |
| Metraje promedio por carrera | Menor durabilidad; típicamente carreras más cortas en formaciones duras o abrasivas debido al desgaste y daño del cortador | Carreras significativamente más largas (a menudo mejora de 1.5×–3× dependiendo de la litología) debido a la mejora en la resistencia al desgaste y la integridad estructural |
| Resistencia a la compresión de roca aplicable (rango UCS) | Mejor adecuado para formaciones blandas a semiduras (~5–15 ksi UCS) | Aplicabilidad extendida a formaciones de dureza media a muy dura (~10–40+ ksi UCS dependiendo del diseño y control de agresividad) |
Las decisiones de ingeniería de adquisiciones no se pueden tomar a la ligera, hay que hablar de datos concretos. Anteriormente analizamos una prueba de control rigurosa consecutiva en una formación entrelazada de dolomita y arenisca dura en un bloque de aguas profundas.
La resistencia a la compresión de la roca de esa formación está entre 15,000 y 28,000 psi. Se comenzó con la broca de diamante policristalino estándar de 6 paletas. Como resultado, solo alcanzó 800 pies. Los dientes de corte sufrieron un desgaste térmico severo. El tiempo de perforación se disparó y se vio obligado a realizar un viaje de salida. Posteriormente, reemplazamos directamente la broca PDC de descobaltización profunda superior completamente personalizada según el modelo C.A.R.T. con boquillas asimétricas optimizadas. Los datos finales son muy hermosos: bajo la condición de que WOB y RPM sean exactamente iguales, esta broca avanzada rompió directamente 3,200 pies en un solo viaje, y el ROP promedio aumentó en 46%. Estos viajes por sí solos ahorraron al operador casi 30 horas de tiempo no productivo, lo que directamente ahorró más de $120000 por día para el equipo.
El núcleo subyacente de la broca PDC superior es un material de corte profundamente descobaltizado, micro-unión D-D directa, más una matriz de alto tungsteno resistente a la erosión. Juntos, estos pueden mantener los dientes de corte afilados en el fondo del pozo por encima de 1,100°C, mientras que la broca estándar básicamente se degrada térmicamente y se desecha a 700°C.
En esta formación, las brocas de alta calidad dependen del diseño dinámico de caster y de los dientes traseros para la absorción de impactos. Esta disposición geométrica puede absorber el impacto instantáneo de la formación de roca dura, mientras mantiene una profundidad de penetración suficientemente agresiva en la formación de roca blanda para suprimir la vibración destructiva de stick-slip desde el mecanismo.
De hecho, es porque la capa de diamante de los dientes de corte estándar tiene una gran cantidad de cobalto metálico. Bajo el calor de fricción extremo, el cobalto se expande mucho más rápido que el diamante. Esta diferencia de expansión física interna producirá una enorme microtensión, directamente desde el interior de la capa de diamante desgarrando, el resultado es un colapso instantáneo del diente.
A decir verdad, el número de paletas no es absolutamente “óptimo”, todo depende del estrato que golpees. De 4 a 5 paletas son las más adecuadas para perforar a velocidad extrema en estratos blandos a medios duros. Si es roca dura altamente abrasiva, serán de 6 a 8 paletas, aumentando el punto de contacto para dispersar el peso unitario, para prolongar la vida de la broca.
Las brocas superiores se analizan mediante CFD para adoptar diseños de boquillas asimétricas. El chorro de la boquilla golpea exactamente frente a los dientes de corte, y los residuos se eliminan tan pronto como caen. Esta acción elimina directamente el vórtice de fluido y la zona de estancamiento en la raíz de la paleta, cortando físicamente la posibilidad de paquetes de lodo.
Absolutamente sí. Con los años, la ciencia de materiales de ultra alta presión y alta temperatura ha avanzado tan rápidamente que las brocas PDC de alta gama con elementos de diamante cónicos ahora pueden triturar fácilmente granito y cuarcita con resistencia a la compresión superior a 35,000 psi. En estos entornos extremos, su metraje de un solo viaje ha quedado muy por detrás del taladro de cono rodante tradicional.
Proporcionar broca de punta de diamante incluyendo broca sólida y broca de núcleo, especialmente diseñada para roca, vidrio, etc.
Ver detalles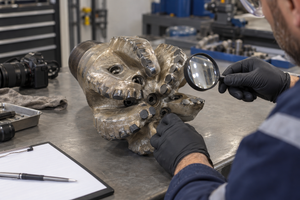
Use Pdc Bit Dull Grading To Document Cutter Wear, Compare Bit Zones, And Connect Damage Patterns With Drilling Data.
Ver detalles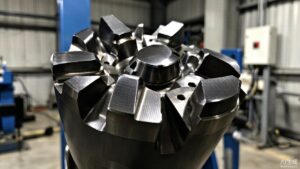
Descubre cómo se utiliza el diamante policristalino (PCD) en la perforación de pozos de petróleo y gas, la exploración geológica, el corte de piedra y el mecanizado de precisión.
Ver detalles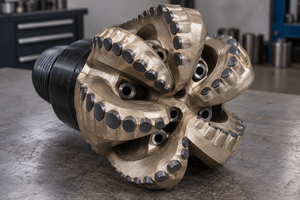
Al observar dos brocas PDC con el mismo diámetro exterior, el tamaño y número de dientes de corte pueden ser similares, pero el desgaste después de salir del pozo puede concentrarse en posiciones completamente diferentes. La causa puede no estar en el diente mismo. ...
Ver detalles