 kingpdc
recherche de produits
recherche
Pour atteindre une rugosité de surface subnanométrique (Ra) sans sacrifier le taux d'enlèvement de matière (MRR), le diamant polycristallin synthétique et la micropoudre polycristalline sont les seules solutions fiables de l'industrie. Les particules de diamant monocristallin ordinaires sont massives, laissant facilement des dommages de subsurface profonds (Subsurface damage) dans le matériau ; tandis que la structure sphérique rugueuse (nodulaire) unique de la poudre polycristalline peut réaliser une coupe multipoints douce. Cela élimine fondamentalement les microrayures sur les substrats de grande valeur tels que les tranches de carbure de silicium (SiC), les lentilles optiques en saphir et les moules en carbure de précision. Ce guide technique démontera directement la distribution granulométrique précise (PSD), l'indice de pureté et les caractéristiques structurelles qui doivent être maîtrisés dans le processus de polissage mécano-chimique (CMP) et de meulage, et vous aidera à éliminer complètement le taux de rebut de la chaîne de production.
La raison pour laquelle le diamant polycristallin artificiel possède un mécanisme de coupe unique est entièrement due à son procédé de synthèse par explosion. Sous l'action d'une onde de choc instantanée à haute température et haute pression (HPHT), le précurseur de carbone est fondu en agrégats composites sphériques et polycristallins. La surface de chaque 1 de ces agrégats est densément couverte de milliers de petits tranchants.
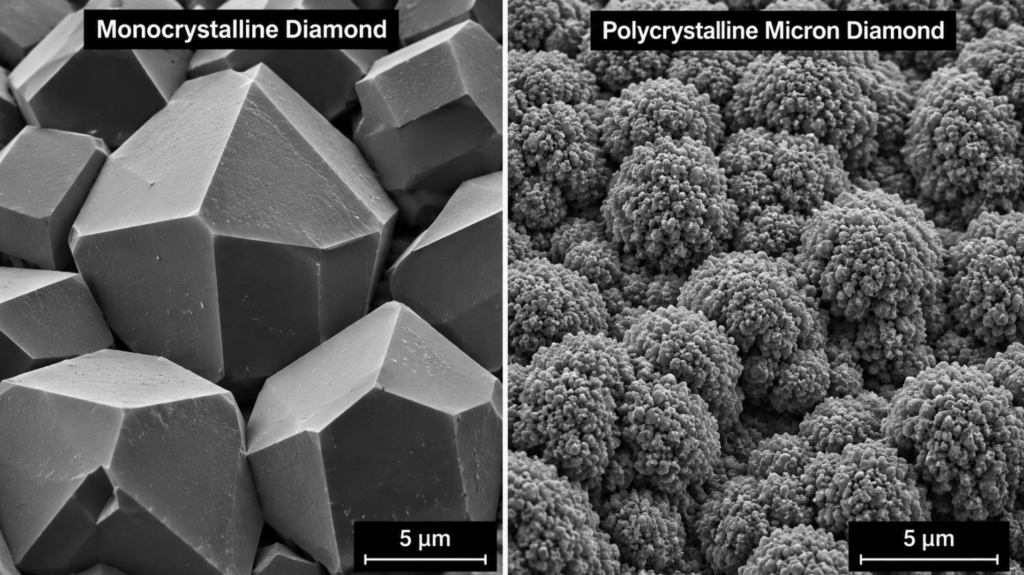
Cette structure de surface polycristalline produira un “effet d'auto-affûtage” d'une grande valeur pratique lorsqu'elle est soumise à un meulage à haute pression. Lorsqu'une friction sévère (force de cisaillement) se produit entre les particules polycristallines et le substrat superdur tel que le saphir, les grains fins à leur surface se brisent et se détachent simplement des particules principales. Ce processus de micro-clivage (Micro-cleavage) permet au diamant d'exposer toujours un nouveau tranchant tranchant sur la pièce. D'autre part, le diamant monocristallin glissera simplement sur la surface du substrat après avoir été émoussé, ce qui non seulement entraîne une baisse brutale du MRR, mais accumule également une chaleur de friction extrêmement grave. Par conséquent, le verrouillage de la structure polycristalline peut garantir que le fluide de meulage au diamant maintient une force de coupe absolument stable tout au long du cycle de vie.
De nombreuses équipes d'achat B2B ont subi une lourde perte : le rendement de la chaîne de production s'est effondré soudainement parce qu'elles se focalisaient sur le D50 (diamètre médian) pour évaluer la micropoudre polycristalline. Pour être franc, le D50 n'a aucune valeur de référence pour votre taux de rebut. Ce qui raye vraiment les lentilles optiques et les tranches de semi-conducteurs, c'est le très petit nombre de particules surdimensionnées mélangées dans la poudre - communément appelées “grosses particules libres (Particules indésirables)” sur le site.
Seul le contrôle limite du D99 et du D100 peut être considéré comme une véritable poudre industrielle. Une micropoudre polycristalline de haute qualité de 1 μm ne doit pas se contenter d'une taille moyenne de 1 μm, sa taille maximale absolue des particules (D100) doit être abaissée en dessous de 1,5 μm. La pratique a prouvé que l'achat de micropoudres ayant subi une classification centrifuge humide avancée peut éliminer complètement ces grosses particules libres et réduire directement le taux de rebut du substrat de 85 % dans le processus CMP exigeant.
Les ingénieurs de la chaîne de production et les acheteurs peuvent directement appliquer la matrice P-SLIDE pour examiner et sélectionner de manière exhaustive les fournisseurs de micropoudre polycristalline artificielle. Veuillez utiliser directement ces 5 normes de contrôle impératives pour comparer vos exigences de processus :
En 2025, une fonderie de modules de puissance pour véhicules électriques de pointe a mené un essai de production contrôlé, utilisant directement des données pour prouver le retour économique du resserrement des tolérances de la micropoudre polycristalline. À l'époque, l'équipe d'ingénieurs a directement remplacé le fluide de meulage monocristallin standard de 2 μm de l'usine par un fluide de meulage au diamant polycristallin de haute qualité de 1/2 μm dans l'étape de polissage final des tranches de carbure de silicium (SiC) de 6 pouces.
Les résultats furent immédiats : les caractéristiques de coupe multipoints de la poudre polycristalline ont porté le taux d'enlèvement de matière (MRR) de 1,2 μm/h à 2,8 μm/h. En même temps, en raison du contrôle strict du D99, les grosses particules libres ont été complètement éliminées, la rugosité de surface (Ra) de la tranche a été réduite de 0,8 nm au niveau atomique à 0,15 nm, et même le processus secondaire de gravure chimique a été directement supprimé en aval. L'usine a non seulement réduit le cycle total de polissage de 42 %, mais a également réduit le taux de rebut des tranches à presque zéro.
Veuillez, strictement en fonction du matériau du substrat et des exigences de finition finale, contrôler la sélection des indices limites de distribution granulométrique précise, afin de garantir que la dynamique de meulage soit dans l'état optimal.
| Taille nominale des particules | Cible D50 | Plage de tolérance D50 | Limite supérieure D99 | Étape de traitement recommandée | Domaines d'application recommandés |
|---|---|---|---|---|---|
| 0–0.25 μm | 0.125 μm | 0.105–0.145 μm | ≤0.33 μm | Polissage final ultra-fin | Cristaux optiques, plaquettes semi-conductrices, céramiques de précision, finition du saphir |
| 0–0.5 μm | 0.21 μm | 0.18–0.24 μm | ≤0.53 μm | Polissage miroir | Carbure de silicium, saphir, verre optique, échantillons métallographiques de haute qualité |
| 0.25–0.5 μm | 0.35 μm | 0.31–0.39 μm | ≤0.70 μm | Polissage correctif fin | Revêtements durs, matrices en carbure, composants optiques de précision |
| 0.25–0.75 μm | 0.50 μm | 0.45–0.55 μm | ≤0.90 μm | Polissage fin | Céramiques techniques, carbure de tungstène, substrats électroniques |
| 0.5–1 μm | 0.71 μm | 0.65–0.77 μm | ≤1.30 μm | Polissage final | Outils PCD, outils de coupe en carbure, saphir, joints en céramique |
| 0.75–1.25 μm | 1.00 μm | 0.95–1.05 μm | ≤1.70 μm | Finition de précision | Moules en carbure, verre optique, céramiques techniques, alliages trempés |
| 1–1,5 μm | 1,19 μm | 1,13–1,25 μm | ≤2,00 μm | Rodage fin | Carbure de tungstène, plaquettes PCD, composants céramiques, moules de précision |
| 1–2 μm | 1,42 μm | 1,35–1,49 μm | ≤2,30 μm | Rodage fin et pré-polissage | Joints mécaniques, outils en carbure, substrats en saphir, acier trempé |
| 1,5–2,5 μm | 2,00 μm | 1,90–2,10 μm | ≤3,00 μm | Polissage intermédiaire | Matrices en carbure, roulements céramiques, composants métalliques de précision |
| 1,5–3 μm | 2,39 μm | 2,27–2,51 μm | ≤3,50 μm | Pré-polissage | Outillage PCD, céramiques techniques, poinçons et matrices en carbure |
| 2–4 μm | 2,83–3,10 μm | Contrôlé par le fournisseur | ≤5,00 μm* | Rectification fine et rodage | Carbure de tungstène, carbure de silicium, joints en céramique, acier à outils trempé |
| 2,5–4 μm | 3,37 μm | 3,20–3,54 μm | ≤4,90 μm | Rodage de précision | Outils de coupe en carbure, revêtements résistants à l'usure, céramiques de précision |
| 3–5 μm | 4,02 μm | 3.82–4.22 μm | ≤5.80 μm | Rodage général | Moules en carbure, outils PCD, verre, céramiques, alliages trempés |
| 4–6 μm | 4.87 μm | 4.63–5.11 μm | ≤6.80 μm | Rodage d'enlèvement de matière | Plaquettes en carbure, pièces en céramique, pré-traitement du verre optique |
| 6–10 μm | 8.10 μm | 7.70–8.50 μm | ≤10.90 μm | Rodage grossier | Ébauches en carbure, pierre, céramiques, composants en alliage dur |
| 10–20 μm | 15.00 μm | 14.20–15.80 μm | ≤21.50 μm | Meulage grossier | Enlèvement rapide de matière, reconditionnement d'outils, préparation de surface de matériaux durs |
Quelle est la différence entre le diamant monocristallin et le diamant polycristallin synthétique ?
Le diamant monocristallin est composé d'un seul réseau cristallin continu, avec un plan de clivage évident, et la forme est massive et tranchante. Le diamant polycristallin artificiel est constitué de millions de minuscules grains fusionnés en l'absence de plan de clivage pour former une classe de particules sphériques rugueuses, la structure des dommages sous la surface produits par la coupe étant minimale.
Pourquoi le polissage du saphir doit-il utiliser de la micropoudre de diamant polycristallin ?
Le saphir est extrêmement dur et sujet aux microfissures sous la surface. La surface nodulaire de la poudre polycristalline peut disperser la pression de meulage sur plusieurs points de contact, ce qui évite directement les rayures profondes courantes des particules monocristallines et peut produire une surface miroir parfaite et sans joint.
Comment la synthèse explosive produit-elle du diamant polycristallin ?
La synthèse explosive est la détonation d'explosifs dans une chambre de contrôle fermée, et l'onde de choc instantanée à haute température et haute pression convertit directement la source de carbone (généralement du noir de carbone ou du graphite) en grains de diamant. Ces grains s'empilent et fusionnent les uns avec les autres pendant la phase de refroidissement extrême, se condensant finalement en une structure polycristalline unique.
Spécifications de la poudre de diamant en d50 et d99 ?
D50 représente la taille médiane du diamètre, c'est-à-dire que 50 % des particules de la poudre sont inférieures à cette valeur. D99 signifie que 99 % des particules sont inférieures à cette taille. Dans le polissage de précision, le contrôle strict de l'indicateur D99 est extrêmement critique, car c'est la dernière ligne de défense physique pour empêcher les “ particules libres ” surdimensionnées de rayer la pièce.
Le diamant polycristallin artificiel peut-il être utilisé directement pour préparer un fluide de meulage ?
Oui. Le diamant polycristallin est l'abrasif de choix pour les fluides de polissage de polissage chimico-mécanique (CMP) haut de gamme. Cependant, avant de quitter l'usine, sa surface doit généralement subir un traitement de modification chimique spécial pour garantir qu'il peut maintenir un état de suspension stable et uniforme, que ce soit dans un liquide porteur à base d'eau ou à base d'huile, afin d'éviter l'agglomération.
Le diamant polycristallin est-il vraiment auto-affûtant ?
Oui. Affectées par la structure micro-composite, lorsque les particules polycristallines sont abrasées par frottement, les minuscules grains de la couche externe s'effondrent à partir des particules principales. Ce processus continu de micro-fragmentation peut constamment révéler de nouveaux bords de coupe tranchants, maintenant ainsi une efficacité de coupe élevée et doublant la durée de vie de l'abrasif.
Apprenez ce qui influence le coût du trépan PDC et comparez les devis selon le design, les spécifications des tailles, la quantité, la qualité et la livraison.
Voir les détails
Analysez la conception avancée des trépans PDC et les schémas détaillés des trépans PDC. Maîtrisez les cadres C.H.M. pour le personnel de R&D et d’AQ.
Voir les détails
Découvrez comment le diamant polycristallin (PCD) est utilisé dans le forage pétrolier et gazier, l'exploration géologique, la découpe de la pierre et l'usinage de précision.
Voir les détails
Optez pour des forets diamantés polycristallins PDC haut de gamme afin d'améliorer le débit de forage (ROP) et de réduire les coûts cachés liés au forage.
Voir les détails