 kingpdc
recherche de produits
recherche
Les outils PCD en diamant polycristallin sont constitués de particules de diamant synthétique frittées sous haute pression et température avec un liant en cobalt, créant un tranchant qui dure 50 à 100 fois plus longtemps que le carbure massif dans l'usinage des métaux non ferreux et des composites. Les directeurs de production et les ingénieurs de procédés investissent régulièrement dans l'outillage en diamant polycristallin pour réduire les temps de cycle et éliminer les temps d'arrêt des machines. Pourtant, la rupture prématurée du tranchant reste une frustration fréquente sur le terrain. La cause profonde est rarement la qualité du diamant. Le point de défaillance réel réside dans la configuration globale du système d'outillage. Vous allez découvrir des données exactes sur le faux-rond de la broche, des études de cas de choc thermique et des indicateurs propriétaires de maintien d'outil que les leaders de l'aérospatiale et de l'automobile utilisent pour doubler la durée de vie de leurs outils PCD.
Sélectionner un outil PCD uniquement sur la base de la taille des grains garantit des performances sous-optimales. Les ingénieurs de procédés doivent évaluer l'ensemble de l'environnement de coupe. Le triangle T-C-V fournit un cadre rigide pour configurer vos outils PCD en diamant polycristallin.
La gestion thermique détermine la durée de vie du liant en cobalt. Le cobalt se dégrade rapidement à des températures dépassant 600°C, entraînant l'arrachement des grains de diamant. La rigidité de serrage contrôle les vibrations. Le diamant polycristallin résiste à une abrasion extrême mais se fracture instantanément sous l'effet du broutement harmonique. L'optimisation de la vitesse garantit que le matériau se cisaille proprement avant de pouvoir adhérer à la face de l'outil, empêchant l'arête rapportée dans les alliages d'aluminium aérospatiaux collants.

Le choc thermique détruit les outils en diamant polycristallin plus rapidement que l'usure abrasive. Les opérateurs programment souvent des jets de liquide de refroidissement pour s'activer exactement au moment où l'outil pénètre dans la matière. Cela crée une chute de température immédiate à travers la plaquette de diamant, provoquant des microfissures le long des joints de grains.
La procédure correcte implique de pré-refroidir la zone de coupe ou de maintenir un flux de liquide de refroidissement continu avant l'engagement dans la matière. L'outillage en diamant polycristallin de nouvelle génération intègre des canaux de refroidissement internes imprimés en 3D. Ces chemins de fluide dirigés ciblent précisément la face de coupe, réduisant la variation thermique de 40% par rapport au refroidissement par inondation traditionnel.
Les responsables des achats achètent souvent des inserts PCD premium mais les montent dans des mandrins à pince ER standard. Cette incohérence détruit le retour sur investissement de l'outil.
Le faux-rond total (Total Indicator Runout) détermine la survie du tranchant en diamant. Les outils en carbure fléchissent et pardonnent un léger faux-rond. Le PCD ne fléchit pas. Un faux-rond de broche dépassant 0,003 mm oblige un seul tranchant à supporter toute la charge de copeaux. Cette surcharge sur une seule dent provoque des micro-ébréchures catastrophiques dans les 50 premières pièces d'une série de production.
Les mandrins hydrauliques ou les porte-outils à rétraction thermique offrent la concentricité absolue requise pour les outils en diamant polycristallin. Les données de test d'un récent usinage de composite à matrice titane-aluminium aérospatial ont montré que le passage d'une pince ER32 à un porte-outil à rétraction thermique augmentait la durée de vie de la fraise en bout PCD de 4 000 à 11 500 pouces de coupe.
Comparaison des performances des porte-outils (Données de test typiques)
| Type de porte-outil | Faux-rond (TIR) à 3×D | Amortissement des vibrations (Rapport d'amortissement / Capacité) | Espérance de vie de l'outil PCD (Indice relatif) | Caractéristiques clés dans les applications PCD |
| Mandrin à pince ER (Précision standard) | 5 μμm – 10 μμm | Moyen (Rapport d'amortissement ≈≈ 0,015–0,025)Repose sur le contact mécanique de la pince. | 100% (Référence) | Option standard. Un faux-rond plus élevé et des micro-vibrations peuvent entraîner un micro-écaillage précoce des arêtes de coupe en PCD fragiles. |
| Mandrin hydraulique | ≤≤ 3 μμm (Les modèles de haute précision peuvent atteindre ≤≤ 1 μμm) | Excellent (Rapport d'amortissement ≈≈ 0,045–0,060)La chambre d'huile hydraulique absorbe les micro-vibrations. | 180% – 220% (Jusqu'à 2x+ de durée de vie en plus) | Idéal pour la durée de vie des outils PCD. La combinaison d'un faible TIR et de l'amortissement par membrane d'huile réduit considérablement l'écaillage des arêtes de coupe. |
| Porte-outil à frettage | ≤≤ 3 μμm (Les modèles standard ont généralement ≤≤ 1–2 μμm) | Faible (Rapport d'amortissement ≈≈ 0,005–0,010)La conception monolithique en acier transmet directement les vibrations. | 130% – 150% | Excellente force de serrage et précision de faux-rond, mais l'absence d'amortissement des vibrations limite la durée de vie potentielle maximale des outils PCD par rapport aux mandrins hydrauliques. |
L'usinage des polymères renforcés de fibres de carbone génère une poussière très abrasive plutôt que des copeaux traditionnels. Les géométries de goujure standard compactent cette poussière contre l'arête de coupe, accélérant l'usure en dépouille. Les outils avancés en diamant polycristallin PCD présentent des géométries de goujure hybrides, combinant des angles de défonçage en compression avec des faces de coupe polies. Cela force la poussière abrasive à sortir immédiatement de la zone de coupe, empêchant une abrasion secondaire contre la matrice diamantée.
Acheter en se basant sur le prix initial par outil nuit à la rentabilité de l'usine. La métrique réelle à suivre est le Coût par Pièce combiné à la Valeur du Temps de Disponibilité Machine.
Une fraise en carbure monobloc standard coûte $80 et usine 200 carters de transmission en aluminium. Une fraise PCD personnalisée coûte $850 mais usine 12 000 carters. Le coût d'outillage par pièce passe de $0,40 à $0,07. Plus important encore, la ligne de production évite 60 changements d'outils. À un taux machine de $150 par heure, éliminer ces 60 arrêts d'indexation permet d'économiser $2 250 en coûts cachés de temps d'arrêt. Les équipes d'approvisionnement doivent intégrer ces métriques d'évitement des temps d'arrêt dans leurs calculs de retour sur investissement du système d'outillage.
Quels matériaux sont strictement interdits pour les outils en diamant polycristallin ?
Les métaux ferreux, comme l'acier et la fonte, provoquent une usure chimique rapide du PCD. À des températures de coupe élevées, le carbone du diamant réagit avec le fer, provoquant la dissolution du diamant et l'effondrement instantané de l'arête de l'outil. Utilisez du CBN pour les matériaux ferreux.
Comment la taille des grains affecte-t-elle les performances des outils en diamant polycristallin ?
Le PCD à gros grains offre une résistance maximale à l'abrasion pour l'ébauche de l'aluminium à haute teneur en silicium ou du CFRP. Le PCD à grains fins offre des arêtes de coupe plus tranchantes pour les opérations de finition nécessitant des états de surface miroir, bien qu'il s'use plus rapidement sous une abrasion sévère.
Les outils en diamant polycristallin PCD cassés peuvent-ils être réaffûtés ?
Oui. Les fabricants restaurent les outils PCD usés ou légèrement ébréchés par électroérosion à fil ou ablation laser. La remise en état d'un outil coûte généralement entre 30% et 50% du prix d'un outil neuf, prolongeant le retour sur investissement total du cycle de vie.
Pourquoi mon plaquette PCD tombe-t-elle prématurément en panne sur des coupes interrompues ?
Les coupes interrompues génèrent des impacts mécaniques sévères. Si la nuance de diamant polycristallin manque de liant cobalt suffisant, l'arête s'écaille. Le passage à une structure de grains multimodale ou l'augmentation de la rigidité du porte-outil élimine cette défaillance.
Quelle est la vitesse de surface optimale pour les outils PCD dans l'aluminium ?
Les outils PCD offrent les meilleures performances à des vitesses extrêmement élevées, généralement entre 3 000 et 10 000 pieds de surface par minute dans les alliages d'aluminium. Faire fonctionner l'outil trop lentement provoque le soudage de l'aluminium sur l'arête de coupe, entraînant une arête rapportée et une mauvaise finition de la pièce.
Ai-je besoin d'un liquide de refroidissement haute pression pour les outils PCD ?
Le liquide de refroidissement haute pression excelle à briser les copeaux et à refroidir la zone de coupe dans les matériaux collants. Pour le diamant polycristallin, la haute pression empêche le recoupage des copeaux, qui est la cause principale de la fracture soudaine de la plaquette dans le perçage profond ou le fraisage de poches.
Comment inspecter un outil PCD pour détecter la micro-usure avant qu'il ne tombe en panne ?
L'inspection visuelle est insuffisante. Les ingénieurs utilisent des présélecteurs d'outils numériques équipés de caméras à grossissement 50x pour mesurer l'usure en dépouille. Remplacer ou réaffûter l'outil lorsque l'usure en dépouille atteint 0,15 mm évite une défaillance catastrophique de l'arête et préserve le corps de l'outil pour un rechapage.

Découvrez comment les fraises PDC améliorent les trépans à pointe diamantée, en augmentant l'efficacité du forage, la durabilité et les performances de coupe.
Voir les détails
Le revendeur de fraises PDC en forme d'escalier vous apprend à choisir le bon foret PDC en fonction des scénarios et des conditions de travail.
Voir les détails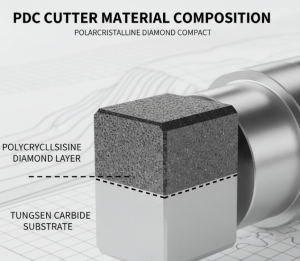
Qu'est-ce qu'un foret PDC ? Un outil diamanté à tête fixe qui utilise le cisaillement pour forer efficacement les roches tendres à moyennement dures.
Voir les détails
Fraise PDC pour l'exploration géologique. Augmenter le rendement et réduire les coûts grâce à des conseils techniques destinés aux acheteurs et aux ingénieurs.
Voir les détails